تزوير: تحليل شامل للمزايا والخصائص والعمليات
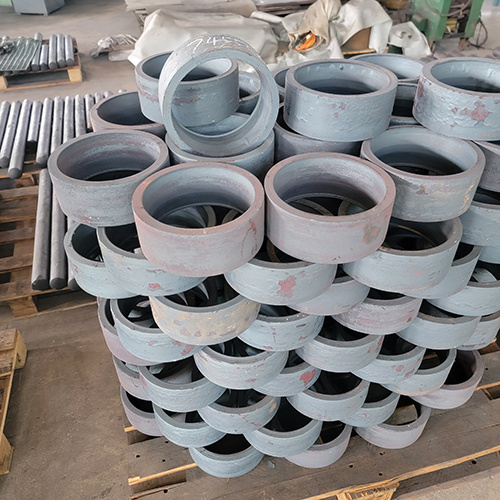
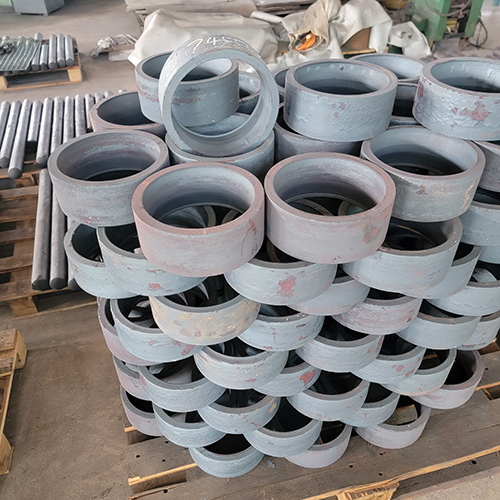
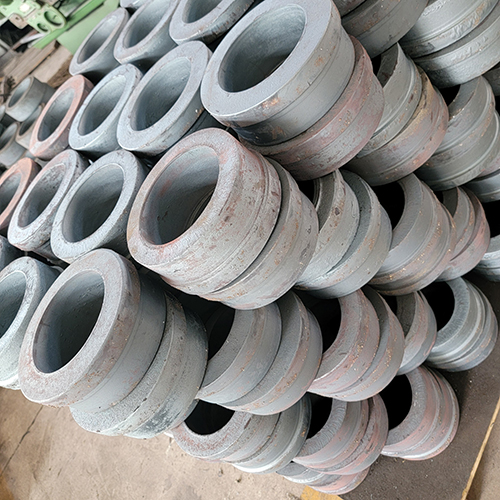
تعتبر عملية التشكيل إحدى تقنيات العمل البلاستيكية الأساسية في مجالات التصنيع الميكانيكي والتعدين. يتضمن مبدأها الأساسي تطبيق قوة خارجية على الكتل المعدنية باستخدام معدات مثل مطارق الحدادة والمكابس، مما يؤدي إلى تشوه البلاستيك عند درجات حرارة عالية (الطرق الساخن) أو درجة حرارة الغرفة (الطرق البارد)، وبالتالي الحصول على قطع العمل أو الفراغات التي تلبي متطلبات الشكل والحجم والخصائص الميكانيكية. بالمقارنة مع طرق المعالجة مثل الصب والقطع، يتميز الحدادة بـ "تحسين الهيكل الداخلي للمعادن وتحسين الخواص الميكانيكية للمكونات" ويستخدم على نطاق واسع في تصنيع المعدات المتطورة. وفيما يلي شرح مفصل من ثلاثة أبعاد: المزايا والخصائص والعمليات.
I. المزايا الأساسية للتزوير
من خلال تغيير الهيكل الداخلي وشكل القضبان المعدنية من خلال القوة الخارجية، تتركز مزايا الحدادة في الخواص الميكانيكية واستخدام المواد والقدرة على التكيف مع سيناريوهات التطبيق:
1. تحسين الخواص الميكانيكية المعدنية بشكل ملحوظ مع موثوقية عالية للمكونات
الهيكل الداخلي الأمثل: أثناء عملية الحدادة، يتم ضغط العيوب مثل مسامية الصب، ثقوب الغاز، وتجويفات الانكماش في الخام المعدني. يتم تكرير الحبوب وتشكيل "خطوط تدفق ليفية" (خطوط تدفق معدنية) على طول اتجاه الإجهاد، مما يزيد من الخواص الميكانيكية الرئيسية مثل قوة الشد، وقوة الخضوع، وصلابة تأثير المكون بنسبة 30٪ إلى 50٪ مقارنة بالمسبوكات.
التكيف مع ظروف العمل القاسية: تتمتع المكونات المصوغة بمقاومة ممتازة للتعب ومقاومة الصدمات، ويمكنها تحمل البيئات القاسية مثل الأحمال المتناوبة طويلة المدى، والضغط العالي، ودرجة الحرارة المرتفعة. إنها "العملية المفضلة للمكونات الحاملة الأساسية" في المعدات المتطورة مثل الفضاء الجوي (أقراص توربينات المحرك)، والنقل بالسكك الحديدية (محاور العجلات)، وآلات البناء (أعمدة الكرنك).
2. استخدام عالي للمواد مع تكاليف إنتاج يمكن التحكم فيها
تقليل نفايات المواد: تشكيل مكونات الأشكال من خلال "تشوه البلاستيك" دون إزالة كمية كبيرة من المواد الزائدة. معدل استخدام المواد يمكن أن يصل إلى 70% إلى 95% (دقة التشكيل بالقالب تتجاوز 90%)، وهو أعلى بكثير من معالجة القطع (عادة فقط 30% إلى 50%).
انخفاض تكاليف المعالجة اللاحقة: يمكن لعمليات مثل التشكيل بالقالب والتشكيل الدقيق أن تنتج فراغات "شبه شبكية الشكل" بشكل مباشر بالقرب من حجم المنتج النهائي، مما يقلل بشكل كبير من عبء العمل على عمليات القطع اللاحقة مثل الخراطة والطحن، وهو مناسب بشكل خاص للتحكم في التكاليف في سيناريوهات الإنتاج الضخم.
3. قدرة واسعة على التكيف مع المواد ومرونة عملية قوية
توافق المواد: يمكنه معالجة جميع المواد المعدنية القابلة للتشكيل تقريبًا، بما في ذلك الفولاذ الكربوني، وسبائك الفولاذ، وسبائك الألومنيوم، وسبائك التيتانيوم، وسبائك النحاس، وما إلى ذلك. ومن بينها، يعتمد تحسين أداء "المواد التي يصعب معالجتها" مثل سبائك الفولاذ عالية القوة والسبائك الفائقة بشكل أكبر على عمليات الحدادة.
توافق المنتج: بدءًا من الأجزاء الدقيقة الصغيرة (مثل فراغات التروس والمسامير) إلى المكونات الكبيرة للخدمة الشاقة (مثل عداءات التوربينات المائية بوزن 10000 طن ورؤوس أوعية ضغط الطاقة النووية)، ومن الأعمدة البسيطة إلى الأجزاء المعقدة ذات الشكل الخاص (مثل شفرات المحركات الهوائية)، يمكن تشكيلها جميعًا من خلال الحدادة.
4. ثبات جيد للأبعاد للمكونات وتناسق عالي الجودة
يتم التحكم بشكل صارم في تشوه الكتل المعدنية أثناء الحدادة عن طريق القوالب (تزوير القالب) أو معلمات المعدات (تزوير القالب المفتوح). على وجه الخصوص، يمكن التحكم في تسامح الأبعاد للمطروقات القالبية بشكل ثابت عند IT12 إلى IT10، وخشونة السطح تصل إلى Ra6.3 إلى Ra12.5μm. أثناء الإنتاج الضخم، فإن الخواص الميكانيكية ودقة الأبعاد للمكونات لها تقلبات صغيرة، ويكون اتساق الجودة أفضل من المسبوكات.
ثانيا. الخصائص الرئيسية للتزوير
يتم تحديد الخصائص التقنية للتزوير من خلال المنطق الأساسي المتمثل في "تشوه البلاستيك المعدني + تحميل القوة الخارجية + التحكم في درجة الحرارة"، مع تحديد متميز للعملية:
1. تتمحور حول "تشوه البلاستيك الصلب" وتعتمد على خصائص التدفق المعدني
جوهر الحدادة هو الاستفادة من "اللدونة" للمعادن عند درجة حرارة معينة (القدرة على الخضوع للتشوه الدائم دون الانكسار تحت قوة خارجية). يتم تغيير الشكل من خلال انزلاق الذرات داخل البليت وإعادة تنظيم الحبوب. لا تخضع العملية برمتها لتغير الطور من "السائل إلى الصلب"، وبالتالي الحفاظ على الاكتناز المتأصل للمعدن.
2. درجة الحرارة كمعلمة تحكم رئيسية، مصنفة إلى "الطرق الساخن"، "الطرق البارد"، و"الطرق الدافئ"
الطرق الساخن: يتم تسخين البليت فوق "درجة حرارة إعادة البلورة" (على سبيل المثال، 1000-1250 درجة مئوية للصلب الكربوني، 350-500 درجة مئوية لسبائك الألومنيوم). في هذا الوقت، يتمتع المعدن بمرونة عالية ومقاومة تشوه منخفضة، ومناسب لتشكيل مكونات كبيرة ومعقدة، ولكن يجب إزالة مقياس الأكسيد لاحقًا.
تزوير الباردة: يتم تزوير البليت في درجة حرارة الغرفة. يتمتع المعدن بمقاومة عالية للتشوه ولكن بدقة عالية (التسامح IT9-IT7) وسطح أملس (Ra1.6-Ra3.2μm). لا حاجة للتسخين أو تنظيف مقياس الأكسيد، وهو مناسب للأجزاء الدقيقة الصغيرة (مثل البراغي والتروس).
التشكيل الدافئ: يتم تسخين البليت بين "درجة حرارة الغرفة ودرجة حرارة إعادة البلورة" (على سبيل المثال، 600-800 درجة مئوية للفولاذ الكربوني). فهو يجمع بين مقاومة التشوه المنخفضة للطرق الساخن والدقة العالية للطرق البارد، وهي عملية فعالة تم تطويرها في السنوات الأخيرة.
3. تحدد طريقة تحميل القوة الخارجية نوع العملية مع الاعتماد القوي على المعدات
يعتمد تحميل القوة الخارجية للتزوير على معدات متخصصة، وتتوافق طرق التحميل المختلفة مع عمليات مختلفة: تحقق مطارق الحدادة تشوهًا سريعًا من خلال "حمل الصدمات" (مناسب للطرق بالقالب المفتوح والقالب الصغير)؛ تطبق المكابس تحميلًا بطيئًا من خلال "الضغط الثابت" (مناسب للتزوير الكبير للقالب والتزوير الدقيق)؛ تحقق آلات الحدادة تشكيل أجزاء عمود طويل من خلال "التشوه المتداول" (مثل القضبان والأعمدة الفولاذية). تحدد حمولة المعدات ودقتها بشكل مباشر الحد الأقصى لحجم وجودة المطروقات.
4. "خطوط تدفق ليفية" واضحة في المنتجات النهائية ذات خصائص ميكانيكية متباينة الخواص
يتم توزيع خطوط التدفق الليفية المعدنية المتكونة عن طريق الحدادة على طول شكل المكون (على سبيل المثال، خطوط التدفق الليفية للعمود المرفقي تنحني مع شكل الكرنك). الخواص الميكانيكية (قوة الشد، مقاومة الصدمات) للمكون على طول اتجاه خط التدفق أعلى بكثير من تلك الموجودة في اتجاه خط التدفق العرضي. يعد هذا "التباين" أحد الخصائص الأساسية للمطروقات التي تتفوق على المسبوكات وعاملًا رئيسيًا يجب أخذه في الاعتبار عند التصميم.
ثالثا. روابط العملية الرئيسية وتصنيف تزوير
يجب صياغة عمليات الحدادة بناءً على خصائص المواد ومتطلبات المنتج وقدرات المعدات، بما في ذلك بشكل أساسي أربع روابط: "تحضير الخام - التسخين - التشوه - المعالجة اللاحقة". التصنيفات المحددة هي كما يلي:
(ط) روابط العمليات الأساسية
1. الإعداد الأولي: وضع حجر الأساس للتشكيل
اختيار الخامات وإعدادها: يتم اختيار الخامات مثل الفولاذ المستدير والفولاذ المربع وفقًا لحجم المنتج النهائي. قطع البليت عن طريق النشر، والقص، وما إلى ذلك، لضمان أن خطأ وزن البليت هو ≥5٪ (لتجنب التشكيل غير الكافي أو هدر المواد)؛ "التليين الكروي" مطلوب لقضبان التشكيل على البارد (لتقليل الصلابة وتحسين اللدونة).
التسخين: يجب تسخين قطع الطرق الساخنة إلى درجة الحرارة المستهدفة في أفران التسخين (أفران المقاومة، أفران الغاز). تحكم بدقة في معدل التسخين (لتجنب تشقق الخامات) ووقت الاحتفاظ (لضمان درجة حرارة داخلية موحدة) لمنع ارتفاع درجة الحرارة (الحبوب الخشنة) أو الاحتراق (أكسدة السطح الشديدة).
2. التشوه الأساسي: تحقيق التحكم في الشكل والأداء
التشكيل بالطرق: ضع الكتلة الساخنة في قالب الحدادة أو معدات الحدادة، وحقق التشوه من خلال التحميل الفردي أو المتعدد - تعتمد عملية الحدادة المفتوحة على عمليات العمال لتشكيل الكتلة على السندان (مناسبة للدفعة الصغيرة ذات القطعة الواحدة والأجزاء الكبيرة)؛ يجبر تزوير القالب البليت على التشكيل من خلال تجويف القالب العلوي والسفلي (مناسب للدفعة المتوسطة والأجزاء المعقدة) ؛ يتطلب التطريق الدقيق قوالب ومكابس عالية الدقة للحصول مباشرة على منتجات نهائية ذات شكل شبكي قريب.
التشكيل والتشذيب: بعد التشكيل، يتم إخراج القالب، ويتم إزالة "الوميض" (المعدن الزائد الذي يفيض التجويف أثناء التشوه) من خلال قالب التشذيب؛ مطلوب "تشحيم عامل التحرير" للمطروقات الباردة (للحد من تآكل القالب وخدوش المعدن).
3. العلاج اللاحق: تحسين الأداء والدقة
المعالجة الحرارية: إجراء المعالجة الحرارية مثل التطبيع (تنقية الحبوب)، والتبريد والتلطيف (تحسين القوة والمتانة)، والتبريد والتلطيف (الحصول على صلابة عالية) وفقًا للمتطلبات للتخلص من إجهاد الحدادة والتحكم في الخواص الميكانيكية.
التنظيف والتشطيب: تنظيف السطح عن طريق الطحن بالرصاص (إزالة مقياس الأكسيد وتحسين صلابة السطح)، والتخليل (تنظيف طبقة الأكسيد المتبقية)، وما إلى ذلك؛ قم بإجراء المعالجة اللاحقة مثل الطحن والطحن على الأجزاء الدقيقة لضمان دقة الأبعاد النهائية.
فحص الجودة: ضمان تأهيل المنتج من خلال فحص المظهر (الشقوق السطحية، بقايا الوميض)، وقياس الأبعاد (الفرجار، والميكرومتر)، والاختبار غير المدمر (اختبار الموجات فوق الصوتية للعيوب الداخلية)، واختبار الخصائص الميكانيكية (اختبار الشد والصدمات).
(ثانيا) عمليات تزوير خاصة
تزوير المسحوق: يتم ضغط المسحوق المعدني في قطع معدنية، ثم تلبيده وتشكيله. فهو يجمع بين مزايا تعدين المساحيق والتزوير، وهو مناسب للأجزاء الصغيرة ذات القوة العالية والأشكال المعقدة (مثل التروس وأكمام المحمل).
تزوير متساوي الحرارة: يتم تشكيله في قالب بدرجة حرارة ثابتة، ومناسب "للمواد التي يصعب تشويهها" مثل سبائك التيتانيوم والسبائك الفائقة. يمكن أن يقلل من مقاومة التشوه ويضمن دقة التشكيل (مثل أقراص توربينات المحركات الهوائية).
تزوير القالب السائل: يتم حقن المعدن السائل في القالب ويتم ضغطه على الفور. فهو يجمع بين مزايا الصب (الأشكال المعقدة) والتزوير (الهيكل الكثيف)، ومناسب لمكونات سبائك الألومنيوم وسبائك المغنيسيوم (مثل محاور عجلات السيارات).


 Dalian Redmay bearing import & Export Co., Ltd.







 الآن الاتصال